钢厂大型装备与三维检测的重要性
钢厂大型装备是钢铁生产的核心载体,主要包括热连轧机、冷轧机、板坯连铸机、矫直机、大型减速机及各类辊道系统。这类装备具有单体质量大(单件可达数十至数百吨)、结构尺寸长(轧线总长可达数百米,单机牌坊高度可达10米以上)、运行工况严苛(高温、重载、高速、强冲击)等特点。
其几何精度直接决定产品尺寸精度、表面质量与设备运行稳定性。例如,轧机牌坊窗口面的平行度与垂直度偏差会直接传递到轧辊辊缝,导致带钢横向厚差超标;连铸扇形段辊列的对弧精度偏差会引起铸坯鼓肚或内部裂纹。
因此,对大型装备实施高精度三维检测,不仅是设备安装调试、检修维护的必需环节,更是实现产线智能管控、保障高附加值钢材品质的基础。
检测需求
钢厂大型装备三维检测内容涵盖静态几何量、装配关系及动态基准传递等多个方面,主要包括:
① 轧机牌坊几何精度:牌坊窗口两侧面的平面度、相互平行度、窗口对轧制中心线的垂直度、上下横梁的平行度与标高差;
② 轧辊系同轴度与水平度:工作辊、支承辊、中间辊的辊颈同轴度、辊身母线的水平度与交叉度;
③ 连铸扇形段辊列对弧精度:各辊子轴线相对于理论圆弧的径向偏差、相邻辊轴线平行度、整段辊列的空间共面度;
④ 大型回转件端面与轴线垂直度:如卷取机卷筒、飞剪转鼓、齿轮轴等端面对轴线的垂直度;
⑤ 多设备间的安装基准传递:如轧机机架与传动电机、减速机之间的轴线对中,辊道与轧制线之间的标高与平行度;
⑥ 基础沉降与变形监测:关键设备底脚板、地脚螺栓孔位置度的定期复核。
检测难点
上述检测内容对测量手段提出了极高要求,主要难点如下:
① 测量范围大,且需兼顾局部精度:单台轧机牌坊跨度可达2~4米,整个轧线基准传递距离可达数十米,要求检测设备在几十米范围内仍保持亚毫米级甚至数十微米级精度;
② 现场环境恶劣,干扰因素多:钢厂现场存在强振动、温度梯度变化大、粉尘油污严重,传统光学仪器易受热浪抖动与污染影响,测量稳定性差;
③ 被测对象形状复杂、可达性差:牌坊窗口内侧、辊系下方、辊道间隙等位置空间狭小,仪器无法直接观测;且大型构件难以翻转或移动,需要在位进行多方位测量;
④ 测量数据需与设计基准快速对齐:大型装备检测往往需要将实测点与CAD模型或理论轴线进行比对,要求测量系统具备强大的坐标变换与数据处理能力,否则人工拟合效率极低;
⑤ 多点动态或半动态检测困难:如辊系旋转时的跳动、卷取机运转中的端面摆动等,传统静态测量手段难以有效捕捉。
API激光跟踪仪检测方案
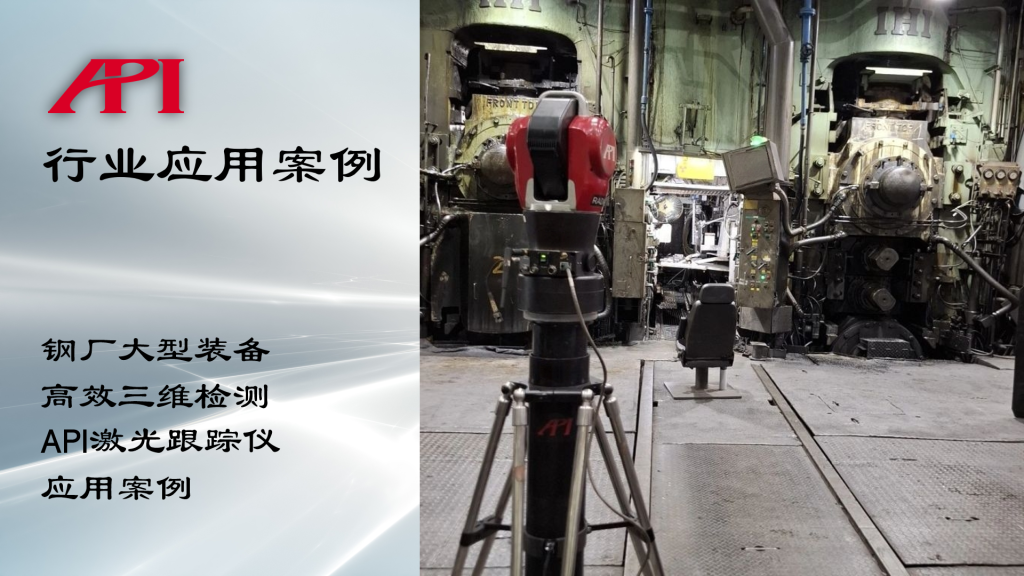
API激光跟踪仪(现在售型号为Radian系列及iLT系列)是便携式大尺寸三维坐标测量系统,其核心原理为:通过激光干涉测距(或绝对激光测距)与双轴精密转台测角,实时跟踪靶球反射器(SMR)空间位置,测量范围可达直径160米以上,同时拥有微米级别的空间测量精度。
其主要性能特点包括:大尺度测量范围(直径160米)、微米级综合测量精度、超高采样速率(最高1000点/秒)、无线数据传输、内置水平仪与自动环境补偿、可在各种严苛工况下稳定工作,可与市面绝大多数测量软件相兼容,快速融入客户现有测量系统,支持CAD比对、几何拟合、坐标变换及报告自动生成。
针对钢厂大型装备的三维检测,具体实施方案如下:
(1)牌坊窗口面平行度与垂直度检测 将API激光跟踪仪架设于轧机操作侧或传动侧的稳定基础上,建立以轧制中心线为X轴、水平垂直方向为Y轴、竖直方向为Z轴的测量坐标系。在牌坊窗口的四个内侧面(操作侧上/下、传动侧上/下)分别以网格方式采集20~40个靶球点,利用软件平面拟合功能,计算各面的平面度;再通过两两平面夹角计算窗口面平行度;以轧制中心线(通过两侧轴承座中心或预埋基准点拟合)为基准,评价各窗口面对该线的垂直度。由于API跟踪仪具有大范围高精度特性,单站位即可覆盖整个牌坊窗口,无需转站,有效避免了多站位拼接误差。
(2)轧辊系同轴度检测。 靶球依次吸附碰触测量各辊颈的上、下、左、右四个母线位置,或使用靶球工装跨于辊颈上同时获取轴线两端点。测量时缓慢转动轧辊,采集不同转角下的靶球坐标。API跟踪仪以最高1000Hz采样率快速记录数据,通过圆拟合得到各辊颈截面圆心,再由多个截面圆心拟合轴线,计算各辊轴线间的同轴度偏差。
(3)连铸扇形段辊列对弧检测。 将跟踪仪架设于扇形段一侧的基准平台上,以铸机理论圆弧中心为原点建立极坐标系。在每根辊子的两端及中部共取6~9个靶球点,测量时辊子处于静止状态。软件将实测点云与理论圆弧模型(可由CAD导入)进行最佳拟合,输出各辊轴线径向偏差、相邻辊轴线平行度及整段辊列空间共面度。API跟踪仪超大的测量半径(最远可达80米以上)使得整个扇形段(长度可达20米)可在单站位完成测量,避免了多转站带来的累计误差。
(4)大型回转件端面垂直度动态检测。 在卷取机卷筒或飞剪转鼓端面边缘安装靶球底座,启动设备低速旋转。将跟踪仪设置为扫描测量模式,以1000点/秒的速率连续记录靶球轨迹。软件对轨迹点进行平面拟合,计算端面平面法线与旋转轴线(由轴颈圆柱面拟合得到)的夹角,即为端面垂直度误差。该方法的优势在于:动态测量能够真实反映实际运转状态下的端面摆动量,避免了静态测量因重力或支撑引起的假性偏差。
(5)多设备轴线对中与安装基准传递 。 配合API跟踪仪的vProbe隐藏点智能测头,可对隐藏位置的地脚螺栓孔、基准销孔等进行测量。在轧机机架、减速机、电机底座上分别建立局部坐标系,通过公共基准点将各局部坐标系统一到跟踪仪坐标系下。软件直接输出各轴线之间的平行度、同轴度及标高差,并生成调整建议。整个轧线(长度可达100米)的基准传递可通过在几个关键位置设置转站基准点实现。
方案的优越性总结:
API激光跟踪仪以单一设备覆盖了从几米到上百米的全部检测需求,无需更换仪器或频繁转站;API跟踪仪高采样率+绝对测距功能+气象站系统的高能加持,使其在强振动、温度变化环境下仍能稳定输出数据;配合API MeasurePro测量软件或市面主流测量软件(如:SpatialAnalyzer,Polyworks、Metrolog、Verisurf等),可将实测点与CAD模型实时比对,自动生成几何误差报告,大幅缩短现场停机时间。与传统水平仪、准直仪、拉钢丝法相比,检测效率提升3~5倍甚至更多,且测量精度更高、数据可追溯性更强。
小结
钢厂大型装备的三维检测是保障产线精度与产品质量的关键环节,其检测对象尺寸大、环境复杂、精度要求高。API激光跟踪仪凭借超大量程、高精度、高采样率、强环境适应性和智能软件平台,能够高效完成轧机牌坊、辊系、扇形段、回转件及安装基准等各类检测任务,实现单站位覆盖大范围测量、动态端面垂直度测量、隐蔽点测量以及长距离基准传递,为钢铁企业缩短检修停机时间、提升设备管理数字化水平提供了可靠的技术手段。随着钢铁行业向智能制造方向的快速发展,以API激光跟踪仪为代表的大尺寸精密三维测量技术已在设备全生命周期管理中发挥越来越重要的作用。
文章转自API官方公众号,如有侵权,请联系删除,更多信息请访问:www.apimetrology.com.cn