关闭菜单
计量NEWS
  • 首页
  • 新闻
    • 行业快讯
      • 头条新闻
      • 精选资讯
      • 通知公告
    • 专题报道
      • 编辑推荐
      • 商业专题
      • 技术前沿
    • 应用案例
      • 客户案例
      • 行业解决方案
    • 活动与培训
      • 活动日历
      • 活动报道
      • 线上研讨会
      • 2026年度奖项评选
    • 计量月刊
    • 计量周报
  • 计量技术与设备
    • 接触式测量
      • 三坐标测量机
      • 接触式测头与关节臂
      • 手持便携测量设备
      • 夹具与固定装置
    • 光学与非接触式测量
      • 三维扫描系统
      • 激光跟踪仪
      • 摄影测量
      • 影像测量系统
      • 光学干涉仪
      • 光学检测传感器
      • 激光雷达
    • 工业CT与X射线检测
      • 工业CT
      • 二维X射线检测系统
    • 表面光洁度仪与量具
      • 表面光洁度仪
      • 量具
  • 工业自动化
    • 多传感器测量系统
    • 自动化应用
  • 新兴技术
    • 具身智能
    • 人工智能 AI+
  • 软件
    • 测量分析与检测软件
    • 数据处理与编辑软件
    • 逆向工程与三维设计软件
    • 质量管理系统
  • 行业应用
    • 航空航天
    • 汽车工业
    • 精密电子
    • 重工能源
    • 机械制造
    • 科研医疗
    • 新兴产业
  • 知名企业
    • 蔡司工业
    • 先临三维
    • 天准科技
    • 博力加 PolyWorks
热门文章

LMI Technologies 正式完成对 VITRONIC 焊缝检测业务的收购

2026年11月5日

关节零点偏移难把控?丹青 Wyler 倾角测量方案,筑牢工业机器人精度根基

2026年11月5日

三坐标测量机如何检测石墨电极?天津浤石应用案例解析

2026年11月5日

雷顿泰科全系列选型指南| 选对三坐标,测量更高效

2026年11月5日

API激光跟踪仪在铝型材挤压生产线部件形位公差检测领域的应用

2026年11月5日

芯片终测 质效升级 | 精测电子先进存储芯片FT测试设备高效赋能存储芯片量产质控全流程

2026年11月5日
Facebook 推特 Instagram
  • 关于我们
  • 联系我们
  • 注册
  • 登录
计量News国际站
计量NEWS
  • 首页
  • 新闻
    • 行业快讯
      • 头条新闻
      • 精选资讯
      • 通知公告
    • 专题报道
      • 编辑推荐
      • 商业专题
      • 技术前沿
    • 应用案例
      • 客户案例
      • 行业解决方案
    • 活动与培训
      • 活动日历
      • 活动报道
      • 线上研讨会
      • 2026年度奖项评选
    • 计量月刊
    • 计量周报
  • 计量技术与设备
    • 接触式测量
      • 三坐标测量机
      • 接触式测头与关节臂
      • 手持便携测量设备
      • 夹具与固定装置
    • 光学与非接触式测量
      • 三维扫描系统
      • 激光跟踪仪
      • 摄影测量
      • 影像测量系统
      • 光学干涉仪
      • 光学检测传感器
      • 激光雷达
    • 工业CT与X射线检测
      • 工业CT
      • 二维X射线检测系统
    • 表面光洁度仪与量具
      • 表面光洁度仪
      • 量具
  • 工业自动化
    • 多传感器测量系统
    • 自动化应用
  • 新兴技术
    • 具身智能
    • 人工智能 AI+
  • 软件
    • 测量分析与检测软件
    • 数据处理与编辑软件
    • 逆向工程与三维设计软件
    • 质量管理系统
  • 行业应用
    • 航空航天
    • 汽车工业
    • 精密电子
    • 重工能源
    • 机械制造
    • 科研医疗
    • 新兴产业
  • 知名企业
    • 蔡司工业
    • 先临三维
    • 天准科技
    • 博力加 PolyWorks
计量NEWS
首页»计量技术与设备»API激光跟踪仪在铝型材挤压生产线部件形位公差检测领域的应用

API激光跟踪仪在铝型材挤压生产线部件形位公差检测领域的应用

计量技术与设备 2026年11月5日660 查看

铝型材挤压机是铝加工行业的核心装备,其结构庞大、受力复杂,整机由前梁、后梁、压套、挤压筒、挤压杆、模具座等多个大型部件组成。这些部件之间的形位公差关系包括:框架压套的水平度,前后横梁的平行度,前后梁与压套的垂直度,四根压套的平行度,挤压容室与挤压杆的同轴度,以及模具中心与挤压容室中心的同轴度等,都直接决定了挤压机能否正常、高效地运行。
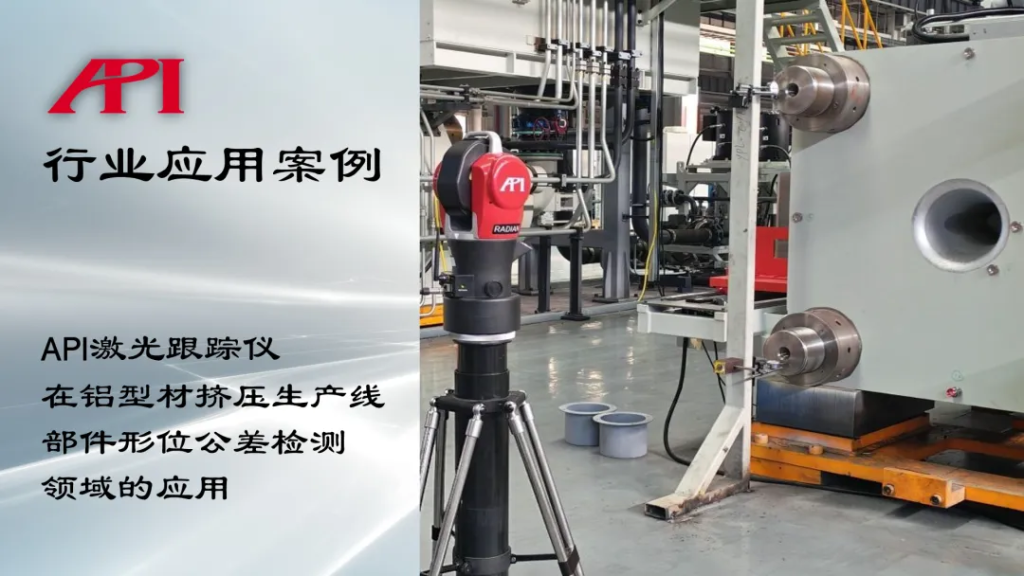
这些形位公差指标之所以需要严格控制,是因为挤压机在工作过程中承受着极高的载荷。挤压机本体若因同轴度超差而承受偏心载荷,不仅会缩短设备寿命,甚至可能破坏挤压机本体,造成生产事故。同时,大型铝挤压机中主关零件的形位公差要求一般在亚毫米级别,通常0.1-0.2mm,核心位置在0.05mm以内,对于大吨位零件而言,要保证这一精度等级难度极大。

此外,部件形位公差的精度直接影响挤压产品的质量。即使微小的壁厚或扭拧偏差,也可能影响产品的机械性能,或导致质量检验不通过。挤压机本身的装配精度是实现这些产品公差的前提保障。

因此,铝型材挤压机在制造、安装和使用期间均需要进行高精度的三维测量检测。在制造阶段,检测关键部件的加工精度是否达标;在安装阶段,指导各部件之间的精确对中和装配调整;在使用阶段,定期监测设备因磨损、热变形或基础沉降等原因导致的精度偏移,为预防性维护和修复提供数据支撑。

传统检测手段的不足

在激光跟踪仪技术成熟之前,铝型材挤压机的形位公差检测主要依赖大型三坐标测量机、激光准直仪、水平仪、内径千分尺、钢琴线加电测法等传统手段。这些方法在特定场景下各有应用价值,但面对挤压机这类大尺寸、重型、结构复杂的装备,各存在一些局限性。

第一,无法实现原位检测。大型三坐标测量机虽然精度较高,但需要将部件吊装运输至三坐标测量室。挤压机的大型部件尺寸往往数米甚至十余米,质量可达数十吨,吊装运输本身风险大、辅助时间长,且在装配过程中无法实时反馈调整数据,严重制约了装配效率和精度控制。

第二,基准传递繁琐,容易引入累积误差。孔系位置度、同轴度和平面度等检测项目需要使用多种仪器配合完成,基准转换过程复杂。传统方法如钢琴线配合内径千分尺测量同轴度,对跨距10米以上的部件调整耗时较多,且受温度和气流影响大,重复性难以保证。

第三,测量存在盲区。大平面平面度使用水平仪或自准直仪分段拼接测量时,难以覆盖孔系附近的局部凹陷,也无法将平面与孔系基准建立统一的坐标系。

第四,检测精度和效率难以兼顾。人工主观因素较大,工作量大、精度低、缺乏科学性,难以满足现代化生产的需求。传统检测方法的精度受限于工具本身的精度等级和操作者的技术水平,且检测一个大型部件的完整形位公差通常需要数天时间。

API激光跟踪仪检测解决方案

API激光跟踪仪是便携式高精度大尺寸空间坐标测量系统,用于在现场对大型工件、工具和构件的尺寸和形位公差进行测量、机械零件安装的精确定位和位置测量、三维曲线测量以及机床安装误差检测等。API公司Radian系列以及iLT系列激光跟踪仪以微米级别的测量精度(μm,1/1000mm)、超过160m的最大测量范围和1000Hz(1000点/秒)的数据采集速率,为铝型材挤压生产线部件形位公差检测提供了完整、高效的解决方案。

(一)制造环节:关键部件加工精度检测

在挤压机前梁、后梁、压套等大型部件的加工制造过程中,API激光跟踪仪可直接布设在加工车间现场,对加工完成的关键孔系、结合面进行原位测量。以本应用案例现场使用的Radian Plus激光跟踪仪为例,其具有微米级别的测量精度和长达80米的测量半径,能够满足大型装备及大型工件检测的需求。设备重量不足11kg,便于携带和快速部署于加工工位。

通过转站座的合理布置,可实现跟踪仪站位的灵活移动,既保证站位精度,又将各站位的检测数据统一。集成的“气象站”系统可助力实时识别测量现场的温度、湿度、气压波动,并实施自动补偿,最大程度降低环境因素对测量的干扰。

(二)安装环节:整机装配对中与精度控制

挤压机总装是形位公差控制最为关键的环节。使用API激光跟踪仪,可在装配现场构建全局坐标系,一次性完成所有孔位、端面、槽口等特征的测量,避免基准转换误差,实现真正的三维数字对合。

具体而言,激光跟踪仪可用于以下安装检测任务:测量前后横梁的平行度,确保前后梁平行度数值的控制;测量前后梁与四根压套的垂直度;测量四根压套的平行度,保证框架的方正度;测量挤压容室与挤压杆的同轴度;以及测量模具中心与挤压容室中心的同轴度。测量时,激光跟踪仪射出激光并实时锁定靶球中心位置,操作者手持内置棱镜的靶球触碰待测位置,跟踪仪即以高达1000Hz的采数速率对该目标点位的三维坐标进行测量。

在挤压机安装精度方面,机座导轨纵向和横向水平度、挤压缸与活塞的同心度等检测精度要求较高。API激光跟踪仪在现场复杂环境中、十几米跨度下仍能保持优于0.1mm的综合不确定度,完全满足这些安装精度要求。此外,激光跟踪仪测量技术还改善了型材公差,带来了显著的生产改进效果,包括假块磨损大幅减少、总故障率消除、挤压筒内衬使用寿命延长、挤压杆和挤压筒导轨铜质耐磨条的磨损明显减少、挤压杆更换次数降至最低。

(三)使用环节:动态监测与预测性维护

挤压机投入使用后,由于长期承受高载荷和热循环,各部件之间的形位公差关系会逐渐发生变化。API激光跟踪仪可在设备运行条件下进行原位测量,无需拆卸设备即可获取各部件的实际空间位置数据。

配合vProbe隐藏点智能测头,可快速采集深孔、内凹面等传统工具难以触及的特征,无需反复搬动部件。测量完成后,利用专业测量软件对采集的坐标数据进行三维分析,通过构建线、面、体以及导入数模等操作,根据需求自动生成位置度、同轴度、平面度等形位公差报告,精准定位偏差的具体位置及幅值。

(四)核心优势总结

API激光跟踪仪在铝型材挤压生产线形位公差检测中的核心优势体现在以下方面:

高精度与大范围兼容。Radian系列激光跟踪仪具有微米级别的测量精度和超过80米的测量半径,能够实现大范围与高精度的兼容,在挤压机十几米跨度的测量场景中保持优于0.1mm的综合不确定度。

现场原位测量。仪器采用高集成紧凑设计,可直接架设在车间地坪或设备上,对重型部件进行原位测量,即时获取偏差数据,指导修磨或装配调整。

高效快速。相比传统检测方法,检测效率缩短了70%以上,过去需要1至3天才能完成的零件精度检测,现在仅需1小时即可完成,大幅减少了设备的停机时间。

统一基准全要素检测。利用跟踪仪构建全局坐标系,可一次性完成所有孔位、端面、槽口等特征的测量,避免了传统方法中多种仪器配合、基准转换繁琐的问题,消除了累积误差。

环境适应性强。集成气象站系统实施自动环境补偿,温度补偿模块能有效抵消车间环境温度变化对测量结果的影响,保证了检测数据的准确可靠。

结论

铝型材挤压机的形位公差检测贯穿制造、安装和使用全生命周期,是保障设备运行安全性、产品一致性和生产效率的关键环节。传统检测手段受限于无法原位检测、基准传递繁琐、测量盲区多、效率低下等不足,已难以满足现代铝型材挤压生产线对高精度、高效率检测的迫切需求。

API激光跟踪仪凭借微米级测量精度、超过160米的测量范围、1000Hz的数据采集速率以及灵活的原位测量能力,为铝型材挤压机从部件加工、整机装配到运行监测的全流程形位公差控制提供了完整的数字化测量解决方案。实践表明,该方案不仅显著提升了检测效率(缩短70%以上),还有效改善了挤压机的运行状态,减少了关键部件的磨损和故障,为铝型材挤压生产线的精细化管理和预测性维护提供了可靠的测量数据支撑。

内容转自相关官方公众号,如有侵权,请联系删除。
计量news,精观天下
API Radian激光跟踪仪 API激光跟踪仪 大尺寸测量 激光跟踪仪
上一篇文章芯片终测 质效升级 | 精测电子先进存储芯片FT测试设备高效赋能存储芯片量产质控全流程
下一篇文章 雷顿泰科全系列选型指南| 选对三坐标,测量更高效
Hope
Hope

    相关文章

    行业快讯

    LMI Technologies 正式完成对 VITRONIC 焊缝检测业务的收购

    2026年11月5日
    计量技术与设备

    关节零点偏移难把控?丹青 Wyler 倾角测量方案,筑牢工业机器人精度根基

    2026年11月5日
    计量技术与设备

    三坐标测量机如何检测石墨电极?天津浤石应用案例解析

    2026年11月5日
    留言 取消回复

    最新精选

    LMI Technologies 正式完成对 VITRONIC 焊缝检测业务的收购

    2026年11月5日

    关节零点偏移难把控?丹青 Wyler 倾角测量方案,筑牢工业机器人精度根基

    2026年11月5日

    三坐标测量机如何检测石墨电极?天津浤石应用案例解析

    2026年11月5日
    热门文章

    国产三坐标走向世界,为何这么难?

    1,902 查看

    蔡司百年美国之路:从精密光学到引领全球科技创新

    1,538 查看

    最近十年,三坐标、扫描仪、工业CT等如何从实验室走向产线,变得更便携?

    1,410 查看
    最新热门

    国产三坐标走向世界,为何这么难?

    2026年2月14日1,902 查看

    蔡司百年美国之路:从精密光学到引领全球科技创新

    2025年12月16日1,538 查看

    最近十年,三坐标、扫描仪、工业CT等如何从实验室走向产线,变得更便携?

    2026年3月25日1,410 查看
    最新精选

    LMI Technologies 正式完成对 VITRONIC 焊缝检测业务的收购

    2026年11月5日

    关节零点偏移难把控?丹青 Wyler 倾角测量方案,筑牢工业机器人精度根基

    2026年11月5日

    三坐标测量机如何检测石墨电极?天津浤石应用案例解析

    2026年11月5日

    订阅计量News

    通过提交信息,您将加入计量News的专业网络,第一时间掌握行业动态。

    请在浏览器中启用JavaScript来完成此表单。
    隐私声明 *
    加载
    • 首页
    • 关于我们
    • 联系我们
    • 隐私政策与服务条款
    • 计量News国际站
    © 2026 计量News 版权所有 浙ICP备2025204930号 sitemap

    键入关键词,并按 Enter 键进行搜索。按Esc取消。

    订阅

    订阅计量News,及时获取工业计量与智能制造领域的重要资讯、行业趋势与深度内容。

    请在浏览器中启用JavaScript来完成此表单。
    隐私声明 *
    加载
    微信公众号

    关注微信公众号

    微信公众号二维码

    扫描二维码关注我们

    微信视频号 视频号

    关注视频号

    微信视频号

    扫描二维码关注我们

    资料下载
    联系我们

    联系我们


    邮箱:contact@metrologynews.cn

    电话:17376579771

    微信

    返回顶部