汽车零部件生产出来后,外形与设计是否一致?安装孔的位置是否准确?这些看似细微的差别,都可能影响后续装配。因此,在新产品试制阶段,企业需要先对样件进行检测,及时发现问题,再据此调整模具或生产工艺。
仪征英利汽车零部件制造有限公司是英利汽车旗下企业,主要从事汽车前端框架、车底护板等汽车零部件的制造、加工与销售。围绕注塑件试样阶段的检测需求,仪征英利采用了知象光电 Trackit SR 三维扫描仪,通过三维扫描与检测软件相结合的方式,快速获取工件表面数据,分析整体变形和关键孔位偏差,为试样质量评估提供依据。
试样检测面临效率、测量方式与成本挑战
注塑件可以简单理解为:将熔化的塑料注入模具,冷却定型后取出的零件。但零件成型后的形状,并不一定与设计完全一致。冷却收缩等因素可能造成局部翘起或弯曲,安装孔的位置也可能出现偏差。
因此,在试样阶段,不仅需要知道某个尺寸对不对,更需要快速回答两个问题:工件表面的偏差分布如何?关键安装孔的位置是否在允许的误差范围内?
传统的检测方式又面临哪些挑战呢?
01 大范围表面测量效率受限
传统三坐标以接触式逐点测量为主,能检测关键位置,但要了解工件大范围的变形情况,需要采集更多测点,传统方法难以快速呈现大范围表面的偏差分布。
02 薄壁件接触测量要求较高
注塑件可能因装夹或测头接触发生形变,测量时需要控制装夹方式与接触力,避免影响检测结果。
03 专用检具开发成本较高
试样阶段如需为产品开发专用检具,会增加时间和费用。客户希望在满足检测要求的前提下,减少对专用检具的依赖,降低开发成本。
三维扫描让检测更高效、结果更直观
针对上述需求,仪征英利使用了知象光电 Trackit SR 三维扫描仪完成工件三维数据采集,再通过检测软件与设计模型进行比对,分析表面及孔位偏差,并输出检测报告。
免贴点采集工件表面三维数据
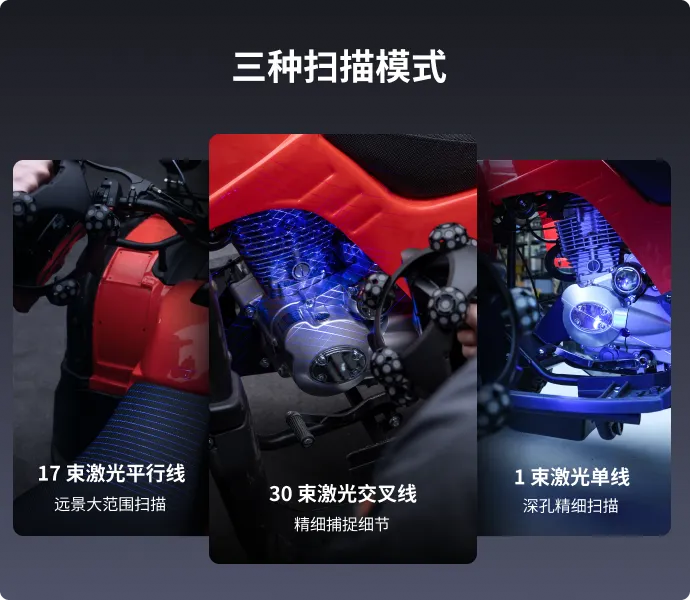
Trackit SR 配备精细、大范围及深孔三种蓝色激光扫描模式,可根据工件表面、结构细节及孔槽区域的数据采集需求灵活切换。设备通过光学跟踪器实时定位手持扫描仪,无需在工件表面粘贴标记点;同时支持无线连接,便于操作人员在现场移动扫描。
在本次工件扫描过程中,工件保持在现有检具上,操作人员无需在工件表面粘贴标志点,即可手持 Trackit SR 绕件扫描,减少扫描前后的标记点处理工作。
按照本次现场扫描工件的设置,带检具工件的扫描采集用时约 10 分钟。这一步获得的是覆盖已扫描区域的密集三维表面数据,为后续分析整体变形和关键位置偏差提供基础。
助力整体变形与关键孔位偏差分析
相较于离散测点,三维扫描仪采集的表面数据覆盖范围更广,有助于直观呈现工件的整体变形趋势,为模具修正和工艺调整提供参考。
完成扫描后,将三维数据导入检测软件,按照检测要求与设计 CAD 模型对齐,生成偏差色谱图,以颜色和数值呈现表面偏差分布。仪征英利可据此识别偏差较大的区域及整体变形趋势,为试样评估和后续调整提供参考。
对于关键安装孔,采集的三维数据也为孔位分析提供依据。检测人员可按照图纸基准建立坐标系、提取孔位特征,查看其在 X、Y、Z 方向相对于设计位置的偏差,并依据相应公差要求进行判定。
由此,检测人员可结合表面偏差分布与关键孔位数据,综合评估试样状态。
检测数据留存与试样对比
扫描数据与检测报告还可以存档保存。后续模具修正或工艺调整后,在一致的检测基准和装夹条件下,可将不同轮次的试样结果进行对比,辅助评估调整前后的偏差变化,并在后续质量分析中提供历史数据参考。
本次应用中,Trackit SR 帮助仪征英利快速获取注塑件三维数据,并通过与 CAD 模型比对,实现整体变形与关键孔位偏差的综合分析,为试样评估及后续调整提供依据。
知象光电将持续聚焦工业现场测量需求,以三维数字化技术助力汽车零部件质量检测与工艺改进。
如需了解适用于您工件的三维扫描检测方案,欢迎联系我们。
内容转自相关官方公众号,如有侵权,请联系删除。