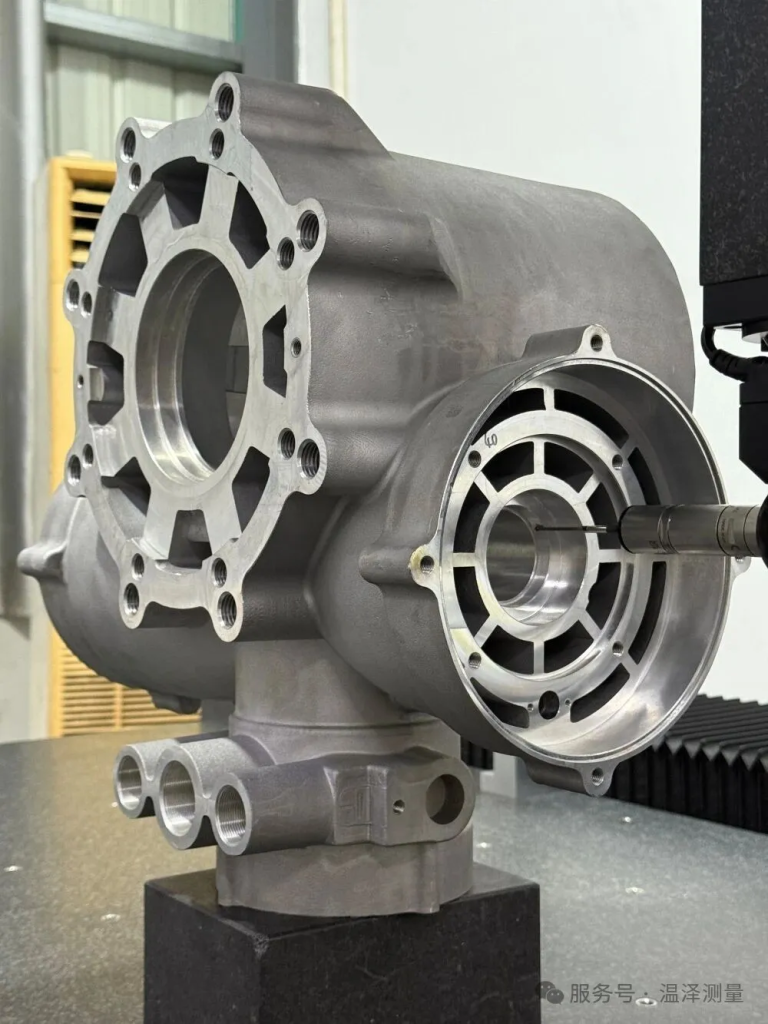
机械手支撑座是工业机器人关节与臂体之间的承力基准件,多为铸造件经机加工而成,结构上集成多组同轴内孔、端面基准、安装螺纹孔与配合轮廓。自动化装备对机器人重复定位精度、运行平稳性要求持续提高,支撑座的加工质量直接影响整机装配间隙、传动磨损与长期运行寿命。
这类零件的精度不能只看单一孔径:基准端面的平面度、各端面之间的平行度、孔系之间的同轴度与同心度、安装孔位置度以及配合轮廓,必须在同一坐标系下关联评定。基准面一旦变形或孔系轴线偏移,装配后将出现干涉、异响和早期磨损,因此机加工后需完成全尺寸形位公差检测,合格判定与工艺改进都以测量数据为依据。温泽 XO 108 搭载 SP25M 测头的三坐标检测方案,正是保障机械手支撑座尺寸一致性与装配质量的关键环节。
温泽 XO 108 三坐标触扫测量解决方案
本案例采用温泽 XO 108 桥式三坐标测量机搭配 SP25M 双功能测头、FCR25-L 自动交换架与 WM | Quartis 软件,组成一次装夹完成接触式测量、扫描的检测方案。整机三轴花岗岩、空气轴承导轨与厚重工作台提供高刚性和热稳定性底座,保证扫描轨迹平稳跟随;SP25M 在同一测头内集成触发与扫描,孔位、平面触发采点,筋条与轮廓连续扫描,FCR25-L 自动切换扫描模块和不同长度测针,使多组端面、内孔、孔位与轮廓在同一装夹、同一基准下完成,避免二次吊装找正引入的定位误差。
测点统一采集进 Quartis 软件中,以 3D 模型对齐建立基准坐标系,自动评定平面度、平行度、垂直度、同轴度与位置度,结果按绿、黄、红分级,配合散点、截面曲线与色阶云图定位偏差区段;自动换针省去人工校准,整机、测头与软件共用一套基准,结果关联可追溯,兼顾批量检测节拍与工艺改进的数据支持。
测量报告分析
本次检测共评定基准形位公差 5 项、内孔尺寸与形状公差 9 项、同心/同轴度 5 项、距离与位置度及轮廓直线度 12 项。报告中绿色为合格,黄色为接近公差上限的预警项,红色为超差项。
01 基准端面形位公差:5 项全部合格
基准体系状态良好:D198 对 A 基准垂直度仅占公差 5%,余量最充足;D245 平面度与 D125—D245 平行度占比 51%,处于中等余量水平,建议作为后续过程监控重点。
02 内孔尺寸、圆度与圆柱度:D55、D50 状态良好,D130、D72 黄色预警
D55、D50 内孔尺寸与形状余量充足;D130、D72 直径偏向正偏差、圆度余量偏小,从偏差方向看与镗刀磨损或装夹受力等因素相关,建议跟踪该两组孔的刀具寿命、测量温度与夹紧方式,复核加工参数。
03 同心度与同轴度:孔系回转轴线一致性良好
各组孔系相对基准轴线的同心度、同轴度均在合格范围内,其中 D55—D50 同心度仅占公差 5%,说明回转轴线一致性控制良好。
04 安装孔位置度与距离:五项合格,M8-1 与线距预警
四个 M8 安装孔位置度均在 0.2000 mm 公差内;M8-1 偏差 0.1560 mm(78%)、线到线距离 108.1320 mm(88%)处于黄色预警,偏差集中在该孔一侧,建议复核钻模定位、工装基准与钻头入钻状态。
05 轮廓与直线度:一处曲面轮廓、一处直线度超差
端面筋条各测点偏差分布在 0.0175~0.0268 mm,整体均匀;截面扫描显示偏差正方向集中在一侧,最大 +0.1232 mm、最小 −0.0279 mm。第 30 项直线度(0.3282 mm / 0.1000 mm)与第 32 项曲面轮廓(0.1903 mm / 0.1000 mm)超出公差,第 33 项直线度处于黄色预警,建议结合偏差云图定位超差区段,排查刀具磨损、切削受力或铸造余量不均等原因。
总结
本次检测在温泽 XO 108 三坐标测量机上完成:SP25M 配合 FCR25-L 自动交换架实现触发与扫描的一次装夹覆盖,WM | Quartis 软件完成统一基准下 20 余项特征的形位公差评定与可视化输出。
稳定的花岗岩机械结构、灵活的测头交换方案与可视化报告,使 XO 108 既能完成支撑座类结构件的合格判定,也能通过偏差分布为工艺改进提供明确的数据依据。
面向机械手配件及机器人零部件行业,温泽测量解决方案可由本案例的支撑座延伸至关节壳体、法兰、摆臂、连杆、行星架等同类结构件:依托桥式整机的刚性基准,根据实际需求搭载不同测针与自动换针配置,在 WM | Quartis 统一基准下完成同轴孔系、端面基准、安装孔位置与复杂轮廓的评定及分级可视化输出。随着机器人重复定位精度与轻量化要求不断提高,稳定的三坐标检测体系既能支撑单件合格判定,也能为批量生产的过程质量控制与工艺优化提供持续的测量数据支撑。
文章转自温泽测量官方公众号,如有侵权,请联系删除。