大型液压装备固定部件高精度三维检测的重要性
大型液压装备(如万吨锻造水压机、挤压机、厚板矫直机等)的固定部件,通常是整机刚度与精度保持的核心载体。这类部件包括上横梁、下工作台、立柱安装座等,其几何精度直接决定液压缸活塞的运动直线度、模具闭合重复性以及受力分布的均匀性。
在重载、高压工况下,固定部件若存在微小的孔位偏移、同轴度超差或基准面不平,将导致运动副偏磨、液压泄漏甚至结构疲劳开裂。因此,在制造装配和定期检修阶段,对其进行高精度三维尺寸检测,是保障设备安全运行和产品质量一致性的关键工序。
大型液压装备固定部件三维检测的检测需求
该类部件尺寸往往数米甚至达到10米级,质量可达数十吨,检测项目主要包括:
① 关键孔系的位置度与同轴度
如:立柱安装孔、主液压缸安装孔、导柱孔之间的相对位置度,以及同一轴线上多段轴承孔的同轴度。
② 结合端面的平面度与平行度
如:上横梁与立柱、工作台与底座之间的承载结合面,需保证良好的接触刚度。
③ 大型平面与安装槽的对中度及垂直度
检测模具安装T型槽、定位键槽相对设备中心线的对称度,以及固定部件基准面与主机轴线的垂直度等。
传统检测手段的不足
针对上述大尺寸、重型固定部件,传统方法主要依赖大型三坐标测量机、激光准直仪、水平仪、内径千分尺以及钢琴线加电测法等。而这些手段都有着不同的局限,例如:
① 无法原位检测:部件需吊装运输至三坐标室,风险大、辅助时间长,且无法实时反馈装配调整;
② 测量项目混乱:孔系位置、同轴度和平面度需多种仪器配合,基准传递繁琐,易引入累积误差;
③ 效率相对较低、依赖人工、受环境因素影响大:对于跨距10米以上的同轴度,钢琴线或准直光管的调整相对耗时较多,且受温度、气流影响大,重复性难以保证;
④ 测量盲区:大平面平面度使用水平仪或自准直仪分段拼接,难以覆盖孔系附近的局部凹陷,也无法将平面与孔系基准建立统一坐标系。
API激光跟踪仪的应用优势
API激光跟踪仪(如Radian系列和iLTx系列)契合了大型液压部件的高精度三维检测需求。其应用优势主要体现在:
① 轻松实现大范围高精度三维测量:测量半径可达80米以上,微米级别的空间精度,在十几米跨度下仍能保持优于0.1 mm的综合不确定度,直接满足位置度、同轴度要求;
② 是统一基准下的全要素检测:利用跟踪仪构建全局坐标系,可一次性完成所有孔位、端面、槽口等特征的测量,避免了基准转换误差,实现真正的三维数字对合;
③ 便携且支持现场作业:仪器采用高集成紧凑设计,可直接架设在车间地坪或设备上,对重型固件进行原位测量,即时获取偏差数据,指导修磨或装配调整;
④ 动态追踪监测与隐藏点测量:配合vProbe隐藏点智能测头,可快速采集深孔、内凹面等传统工具难以触及的特征,无需反复搬动部件;配合ActiveTarget活动靶标以及STS六维传感器,还可轻松实现3DoF以及6DoF的动态测量;
⑤ 实时分析与智能报告:测量软件实时显示三维偏差,自动生成位置度、同轴度、平面度等形位公差报告,大幅缩短检测周期。
测量现场
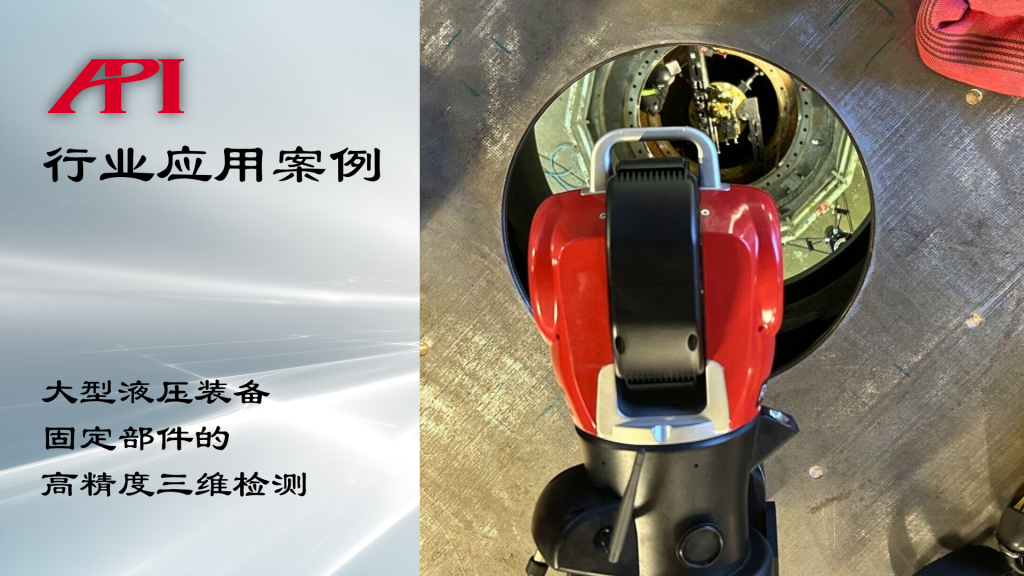
只需将API激光跟踪仪布设在待测装备及部件周边,连接笔记本电脑,即可开始测量。
测量时,操作者手持内置棱镜的激光跟踪仪靶球(SMR),激光跟踪仪射出激光至靶球中心并锁定跟踪;操作者手持靶球(或根据需求选择使用vProbe、iScan3D、STS、ActiveTarget等附件靶标)与待测位置进行碰触,API激光跟踪仪随即以1000Hz的超高采数速率对该点的空间坐标实施测量采集;采集到的坐标参数实时传输至笔记本电脑端的测量软件用于后续分析。
待所有数据测量完毕后,即可在软件端,使用采集到的点拟合构建相应的线、面、体,并对所需项目进行自动计算和分析,还可根据需要出具数据报告。
小结
API激光跟踪仪以卓越的性能表现、强劲的原位测量能力、和高效的全要素统一评定等特点,攻克了大型液压装备固定部件传统检测中无法兼顾效率与精度的难题。使孔系位置度、同轴度、端面平面度等复杂形位公差的检测变得实时、直观且可靠,不仅保障了设备大修的装配质量,也为制造阶段的数字化检测提供了高效手段。
文章转自API官方公众号,如有侵权,请联系删除,更多信息请访问:www.apimetrology.com.cn